Как делают фанеру? Полное руководство
От брёвен к прочным панелям
Вы когда-нибудь смотрели на фанерную плиту и задавались вопросом, как производителям удаётся сделать её такой прочной? Она выглядит как обычный кусок дерева, но её структура говорит об ином. Фанера объединяет несколько тонких слоёв древесины в одну инженерную панель. Каждый слой играет важную роль в прочности, стабильности и долговечности.
В Shandong Shine Machinery мы ценим каждый этап, стоящий за качественными изделиями из древесины. Процесс производства фанеры требует тщательного отбора материалов, точной обработки и надёжного производственного оборудования. От первого бревна до готовой плиты производители должны контролировать каждую деталь. Давайте рассмотрим, как изготавливается фанера и почему подготовка шпона так важна.
1. Отбор и подготовка брёвен
Каждая панель фанеры начинается с подходящей древесины. Производители отбирают брёвна по породе древесины, диаметру, длине, прямолинейности и качеству. Распространённые варианты включают тополь, берёзу, сосну, эвкалипт и другие лиственные или хвойные породы. Каждая порода обладает различными свойствами, поэтому производители подбирают сырьё под конечное применение.
Сортировка и проверка брёвен
Сначала рабочие или автоматизированные системы проверяют поступающие брёвна. Они удаляют неподходящие материалы и разделяют брёвна по размеру и породе. Этот этап помогает поддерживать стабильное качество производства.
Важные факторы проверки включают:
Диаметр: Определяет, сколько пригодного шпона может дать бревно.
Длина: Должна соответствовать оборудованию для лущения и целевым размерам панели.
Порода древесины: Влияет на прочность, вес, цвет и внешний вид.
Состояние поверхности:Чрезмерные трещины, гниль и другие дефекты сокращают количество пригодного материала.
Состояние влажности:Влияет на кондиционирование брёвен и последующую лущение.
Окорка и раскрой
Затем окорочный станок снимает кору с каждого бревна. Кора содержит грязь, камни и другие материалы, которые могут повредить режущие инструменты. После окорки рабочие распиливают брёвна на подходящие отрезки. Производители называют эти подготовленные заготовки чураками для лущения.
Кондиционирование брёвен
Перед лущением производители часто прогревают чураки горячей водой или паром. Такая обработка размягчает древесину и улучшает условия резания. Она также помогает лущильному станку получать более гладкий и однородный шпон.
Необходимое время кондиционирования зависит от породы древесины, диаметра чурака, начальной температуры и способа нагрева. Правильное кондиционирование снижает сопротивление резанию и помогает ограничить поверхностные дефекты. Однако чрезмерный нагрев может ухудшить качество шпона, поэтому производителям необходимо подбирать подходящие параметры процесса.
2. Лущение брёвен на тонкие листы шпона
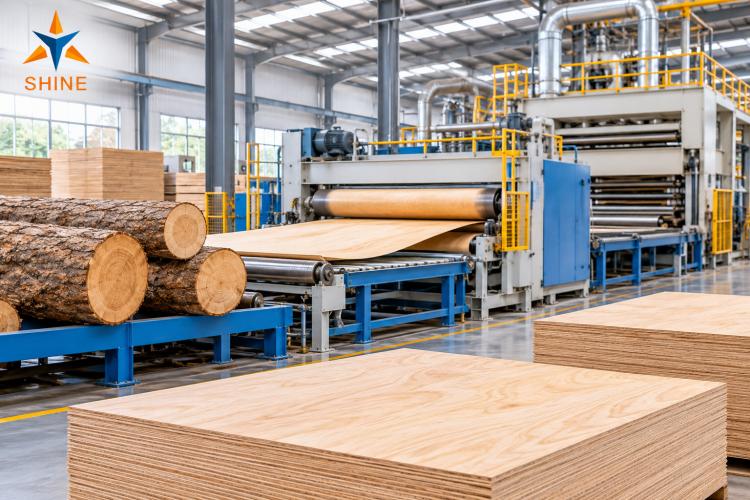
После кондиционирования блоки для лущения поступают на роторный лущильный станок. Этот станок превращает цельное бревно в непрерывный лист тонкой древесины. Процесс напоминает разматывание гигантского рулона бумаги, только материал берётся из настоящего дерева.
Как работает роторное лущение шпона?
Станок вращает бревно относительно острого режущего ножа. При этом нож постепенно снимает непрерывный слой с поверхности бревна. Прижимная линейка поддерживает древесину во время резания и помогает контролировать толщину шпона.
Процесс лущения обычно включает следующие этапы:
Операторы загружают и центрируют подготовленный блок.
Станок закрепляет блок и начинает вращение.
Острый нож режет вращающуюся поверхность древесины.
Непрерывная лента шпона перемещается по конвейеру.
Гильотинный станок разрезает ленту на пригодные размеры.
В зависимости от продукта производители могут регулировать толщину шпона. Во многих применениях для фанеры используется шпон толщиной около 1–3 мм. Производство декоративного шпона может требовать более тонкого материала.
Почему толщина шпона имеет значение?
Толщина влияет на прочность панели, вес, внешний вид и эффективность производства. Неравномерная толщина может создавать проблемы при сушке и прессовании. Поэтому производители должны обеспечивать точное позиционирование ножа и стабильную подачу.
Качественный лист шпона должен иметь относительно равномерную толщину и чистую поверхность. Он также должен содержать как можно меньше разрывов, отверстий и серьёзных дефектов.
3. Обрезка и сортировка сырого шпона
Свежеочищенный шпон содержит значительное количество влаги. Производители называют этот материал сырым шпоном. Перед сушкой его необходимо разрезать на подходящие размеры и удалить непригодные участки.
Обрезка шпона
Высокоскоростные обрезные машины разрезают непрерывные ленты шпона на требуемую длину и ширину. Операторы могут регулировать размеры реза в соответствии со спецификациями фанеры. Машина также удаляет определённые повреждённые участки и очевидные дефекты.
Точная обрезка повышает эффективность использования материала. Она также подготавливает шпон к беспрепятственной транспортировке через сушильную систему.
Сортировка сырого шпона
После обрезки производители сортируют шпон по качеству и предполагаемому использованию. Листы более высокого качества часто становятся лицевым или оборотным шпоном. Более низкие сорта могут использоваться в качестве внутреннего слоя.
Типичные критерии сортировки включают:
Сучки и отверстия
Разрывы и трещины
Однородность толщины
Гладкость поверхности
Изменение цвета древесины
Общие размеры листа
Правильная сортировка помогает производителям эффективно использовать сырьё. Она также сокращает ненужные отходы на последующих этапах производства.
4. Сушка шпона: критически важный этап производства
Наступает один из самых важных этапов: сушка шпона. Свежий шпон содержит слишком много воды для надёжного склеивания. Производители должны снизить его влажность перед нанесением клея.
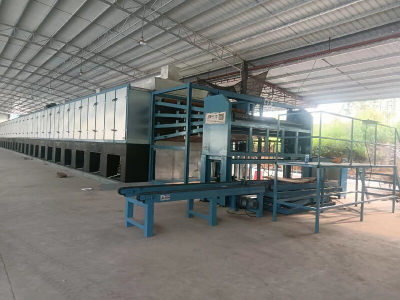
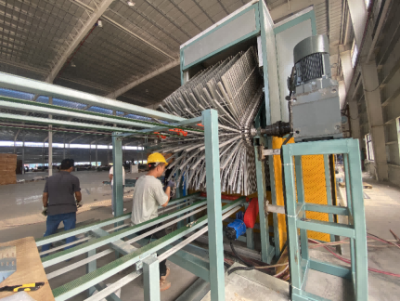
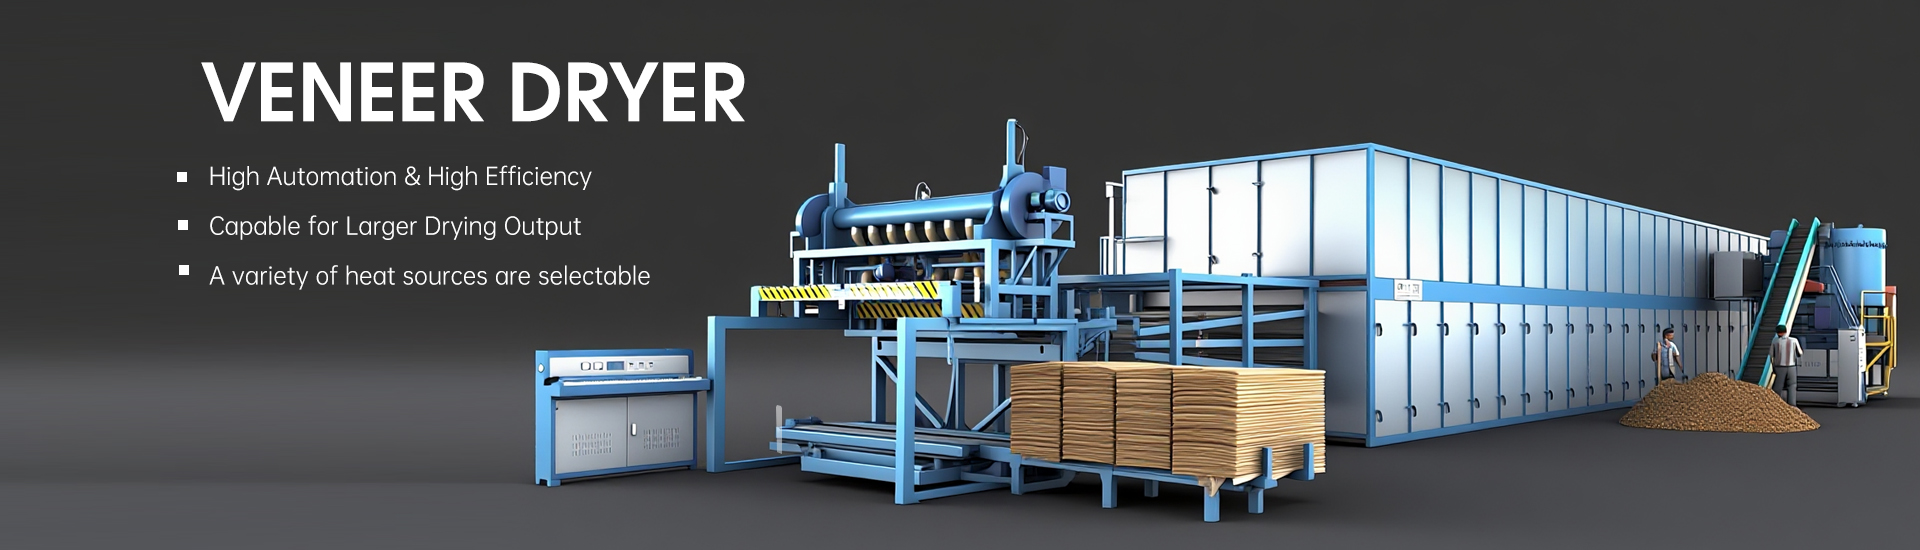
Здесь надёжный Машина для сушки шпонастановится необходимым. Он удаляет излишнюю влагу, сохраняя при этом пригодную форму и качество шпона. Хорошая сушка также способствует стабильному производству и стабильным характеристикам фанеры.
Почему производители должны сушить шпон?
Избыточная влага создает несколько производственных проблем. Она может препятствовать склеиванию и повышать риск дефектов, связанных с паром, во время прессования. Неравномерная влажность также может вызывать размерную нестабильность.
Правильная сушка помогает производителям достичь:
Более стабильного склеивания
Лучшей размерной стабильности
Снижения риска пузырения и расслоения
Более предсказуемых результатов горячего прессования
Повышения качества готовых панелей
Как работает сушилка для шпона?
Промышленные сушилки для шпона обычно используют нагретый воздух и механические транспортные системы. Ролики или другие транспортирующие устройства перемещают листы шпона через различные зоны сушки. Вентиляторы обеспечивают циркуляцию горячего воздуха по поверхностям шпона.
Процесс сушки включает несколько важных параметров:
Параметр |
Типичное рассмотрение |
Влажность на входе |
Зависит от породы древесины и условий лущения |
Целевая влажность |
Часто около 2–10% в зависимости от процесса |
Температура сушки |
Обычно около 90–160°C в традиционных процессах |
Циркуляция воздуха |
Должна обеспечивать равномерное распределение тепла |
Скорость подачи |
Определяет время пребывания |
Толщина шпона |
Влияет на время сушки и теплопередачу |
Эти показатели служат общим ориентиром, а не универсальными настройками. Фактические значения зависят от породы древесины, толщины, требований к клею и конструкции сушилки.
Почему качество сушки так важно?
Представьте два листа шпона, поступающих на этап нанесения клея. Один имеет равномерную влажность, а другой содержит влажные и пересушенные участки. При склеивании и прессовании они могут вести себя совершенно по-разному.
Неравномерная сушка может вызывать трещины, коробление, хрупкость и нестабильное склеивание. Избыточная влажность также может создавать давление пара внутри плиты. Поэтому производителям следует регулярно контролировать содержание влаги и корректировать рабочие условия.
В Shandong Shine Machinery мы считаем, что сушке следует уделять особое внимание. Хорошо спроектированная линия сушки помогает производителям повысить однородность материала и эффективность производства. Она также создаёт более прочную основу для последующей обработки фанеры.
5. Инспекция и ремонт шпона
После сушки производители снова проверяют шпон. Сушка может выявить дефекты, которые было трудно обнаружить во влажном материале. Рабочие или автоматизированные системы контроля проверяют влажность, размеры и состояние поверхности.
Ремонт и составление шпона
Мелкие дефекты не всегда означают, что производители должны выбрасывать весь лист. В зависимости от продукта они могут заделывать отверстия и удалять повреждённые участки. Они также могут соединять меньшие куски посредством сращивания шпона.
Производители могут выполнять несколько операций:
Удаление повреждённых кромок.
Заделка небольших отверстий и щелей.
Соединение узких кусков в более крупные листы.
Проверка толщины и размеров.
Сортируйте шпон в соответствии с его конечным применением.
Этот этап повышает выход пригодного материала. Он также помогает создавать более однородные слои для сборки панелей.
6. Нанесение клея на шпон
Теперь листы шпона готовы к нанесению клея. Клей соединяет отдельные слои и позволяет им образовать прочную панель. Производители выбирают клеи в соответствии с предполагаемым использованием фанеры.
К распространённым клеевым системам относятся:
Карбамидоформальдегидный клей (UF): Обычно используется для многих внутренних применений.
Фенолформальдегидный клей (PF): Обычно используется для конструкционной фанеры и фанеры наружного применения.
Меламиномодифицированные клеи: Используются в некоторых изделиях, требующих повышенной влагостойкости.
Прочие специализированные смолы: Выбираются для особых требований к эксплуатационным характеристикам.
Как производители наносят клей?
Валковые распределители обеспечивают распространённый метод нанесения клея. Машина распределяет клей по поверхности шпона с контролируемой скоростью. Некоторые производственные линии также используют распыление или другие специализированные системы нанесения.
Количество клея имеет большое значение. Слишком мало клея может ослабить соединение. Слишком много клея может увеличить затраты и создать проблемы при прессовании.
Производители также должны учитывать вязкость клея, температуру, время открытой выдержки и равномерность нанесения. Эти факторы влияют на конечные характеристики склеивания.
7. Раскладка шпона и формирование пакета
После нанесения клея рабочие или автоматизированные системы укладывают шпон в пакет. Производители называют этот процесс раскладкой или сборкой фанеры. Раскладка во многом определяет структурное поведение готового пакета.
Почему слои шпона пересекаются?
Ключевая особенность фанеры — перекрёстное склеивание. Производители обычно располагают соседние слои шпона так, чтобы направление волокон древесины было перпендикулярным друг другу.
Например, рассмотрим пятислойный пакет:
Первый слой: волокна расположены горизонтально.
Второй слой: волокна расположены вертикально.
Третий слой: волокна расположены горизонтально.
Четвертый слой: волокна расположены вертикально.
Пятый слой: волокна расположены горизонтально.
Такая конструкция помогает сбалансировать прочность в разных направлениях. Она также уменьшает изменение размеров по сравнению с одним цельным слоем древесины.
Многие обычные фанерные панели имеют нечётное число слоёв шпона. Однако производители могут разрабатывать различные конструкции для удовлетворения конкретных требований.
Создание различных структур фанеры
Количество, толщина и качество слоёв шпона определяют конструкцию панели. Распространённые варианты включают:
Строительство |
Типичное применение |
3 слоя |
Лёгкие панели и мебель |
5 слоёв |
Общая мебель и интерьерные применения |
7 слоёв |
Более прочная мебель и конструкционные применения |
9 слоёв или более |
Специализированные промышленные и тяжёлые применения |
Это типичные примеры, а не жёсткие отраслевые правила. Производители корректируют конструкцию в зависимости от толщины, прочности и требований заказчика.
8. Холодное предварительное прессование и горячее прессование
Когда производители завершают укладку, они передают незакреплённую сборку на участок прессования. Пресс превращает уложенные слои шпона в склеенную панель. Этот этап определяет, станут ли отдельные листы единым стабильным продуктом.
Холодное предварительное прессование
Некоторые производственные линии используют холодный предварительный пресс перед горячим прессованием. Он создаёт давление без основного процесса нагрева. Этот этап уплотняет сборку шпона и повышает стабильность при обращении.
Предварительное прессование также помогает сохранять расположение панелей при перемещении. Не каждая фабрика использует одинаковый процесс, поскольку конфигурации оборудования различаются.
Горячее прессование
Горячий пресс одновременно создаёт нагрев и давление. Нагрев активирует клей, а давление обеспечивает плотный контакт слоёв шпона.
Типичные рабочие условия существенно различаются:
Температура: часто примерно 100–180 °C в зависимости от процесса.
Давление: зависит от конструкции панели, плотности и клея.
Время прессования: изменяется в зависимости от толщины, смолы и оборудования.
Толщина панели: влияет на необходимое время нагрева и отверждения.
Производители должны тщательно балансировать эти параметры. Недостаточное прессование может привести к слабому склеиванию или расслоению. Чрезмерное тепло или давление может повредить древесину или вызвать другие дефекты.
Мы считаем горячее прессование одним из самых требовательных этапов в производстве фанеры. Хорошие результаты требуют стабильной подготовки шпона, точного нанесения клея и надежного контроля пресса.
9. Обрезка, шлифование и отделка поверхности
После горячего прессования панели нуждаются в отделке. Их кромки могут содержать излишки шпона или неровные участки. Производители используют обрезные пилы для достижения точных размеров.
Шлифование панелей
Шлифовальные станки выравнивают поверхности панелей и повышают однородность толщины. Производители могут выбирать различные уровни шлифования в соответствии с требованиями к продукту. Некоторые продукты подвергаются дополнительной обработке поверхности или декоративным покрытиям.
Отделочные операции могут включать:
Обрезка кромок
Шлифование поверхности
Калибровка толщины
Осмотр поверхности
Нанесение декоративного шпона
Защитное покрытие или накладка
Точный процесс зависит от конечного продукта. Строительная фанера, мебельная фанера и декоративные панели не всегда требуют одинаковой отделки.
10. Контроль качества и упаковка
Перед отгрузкой производители проверяют готовые листы фанеры. Они контролируют размеры, толщину, качество поверхности, склеивание и другие соответствующие свойства. Некоторые производители также проводят механические испытания и испытания на влагостойкость.
Важные параметры качества фанеры
Пункт проверки |
Что проверяют производители |
Длина и ширина |
Точность размеров |
Толщина |
Однородность по всей панели |
Содержание влаги |
Соответствие требованиям к продукции |
Прочность склеивания |
Характеристики клеевого соединения |
Качество поверхности |
Трещины, отверстия и видимые дефекты |
Плоскостность |
Коробление и деформация панелей |
Выделение формальдегида |
Соответствие применимым стандартам |
Требования к испытаниям различаются в зависимости от класса продукта и целевого рынка. Производители могут следовать таким стандартам, как EN 314, EN 636 или соответствующим национальным спецификациям.
После проверки рабочие сортируют и укладывают в штабели годные плиты. Они защищают поверхности и кромки перед упаковкой. Наконец, завод подготавливает продукцию к хранению и транспортировке.
11. Какие виды фанеры могут производить изготовители?
Различные производственные требования создают различные виды фанерной продукции. Производители корректируют породы древесины, толщину шпона, типы клея и структуру плит, чтобы удовлетворить потребности клиентов.
К распространённым категориям фанеры относятся:
Фанера из хвойных пород
Фанера из хвойных пород использует такие породы, как сосна и пихта. Производители обычно выпускают её для строительства, кровли, обшивки стен и полов.
Фанера из лиственных пород
Фанера из лиственных пород использует такие породы, как берёза, тополь, дуб и клён. Она часто служит для производства мебели, шкафов, дверей и внутренней отделки.
Морская фанера
Морская фанера изготавливается из подходящего шпона и влагостойких клеевых систем. Производители разрабатывают её для требовательных применений, связанных с влажностью. Однако покупателям следует проверять применимые стандарты и сертификаты морской фанеры.
Плита с плёночным покрытием
Фанера с плёночным покрытием имеет защитную поверхностную плёнку. Строительные компании обычно используют её для опалубки бетона. Плёнка помогает защитить поверхность панели и обеспечивает многократное использование при надлежащем уходе.
Декоративная фанера
Декоративная фанера использует привлекательный лицевой шпон или поверхностную обработку. Она сочетает конструктивные функции и визуальную привлекательность. Мебельные фабрики и дизайнеры интерьеров часто выбирают этот продукт.
12. Как сушка шпона влияет на качество фанеры?
Мы рассмотрели полный производственный процесс. Однако один вопрос заслуживает большего внимания: почему сушка шпона оказывает такое значительное влияние на готовую фанеру?
Ответ связан с несколькими взаимосвязанными производственными факторами.
Во-первых, стабильность влажности влияет на склеивание.Клеи требуют подходящих условий для шпона, чтобы обеспечить надежное соединение. Большие колебания влажности могут приводить к нестабильным результатам.
Во-вторых, сушка влияет на размерную стабильность.Древесина естественно меняет размеры при изменении содержания влаги. Правильная сушка помогает производителям контролировать это поведение перед сборкой.
В-третьих, сушка влияет на эффективность производства.Плохо высушенный шпон может увеличить количество дефектов и нарушить последующую обработку. Равномерная сушка помогает поддерживать более плавный производственный процесс.
Наконец, сушка влияет на использование материала.Чрезмерная сушка может сделать шпон хрупким и увеличить растрескивание. Недостаточная сушка может создать проблемы при склеивании и прессовании.
По этим причинам производителям следует рассматривать сушильное оборудование как важную часть общей производственной стратегии. Подходящее Машина для сушки шпонапомогает улучшить контроль процесса и поддерживать стабильное качество шпона.
Заключение: качество начинается с каждого слоя
Итак, как производится фанера? Процесс начинается с тщательно отобранных брёвен и заканчивается готовыми панелями, предназначенными для различных применений. Между этими этапами производители должны управлять процессами лущения, обрезки, сушки, склеивания, сборки пакетов, прессования и отделки.
Каждая операция вносит свой вклад в конечный результат. Однако мы считаем, что подготовка шпона заслуживает особого внимания. Однородная толщина, подходящая влажность и надёжные условия сушки создают прочную основу для качественной фанеры.
В Shandong Shine Machinery мы понимаем важность эффективной сушки шпона в современном производстве фанеры. Наша цель — помогать производителям повышать стабильность сушки, эффективность производства и качество продукции. В конце концов, даже самая прочная фанерная панель начинается с хорошо подготовленного шпона.
Если вы планируете новую линию по производству фанеры или модернизируете существующее оборудование, выбор подходящей технологии сушки — это стоящая инвестиция.