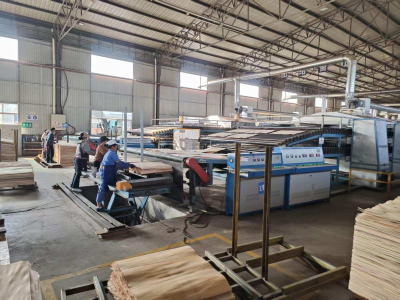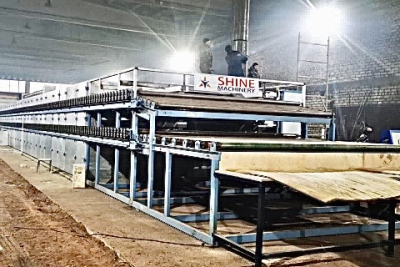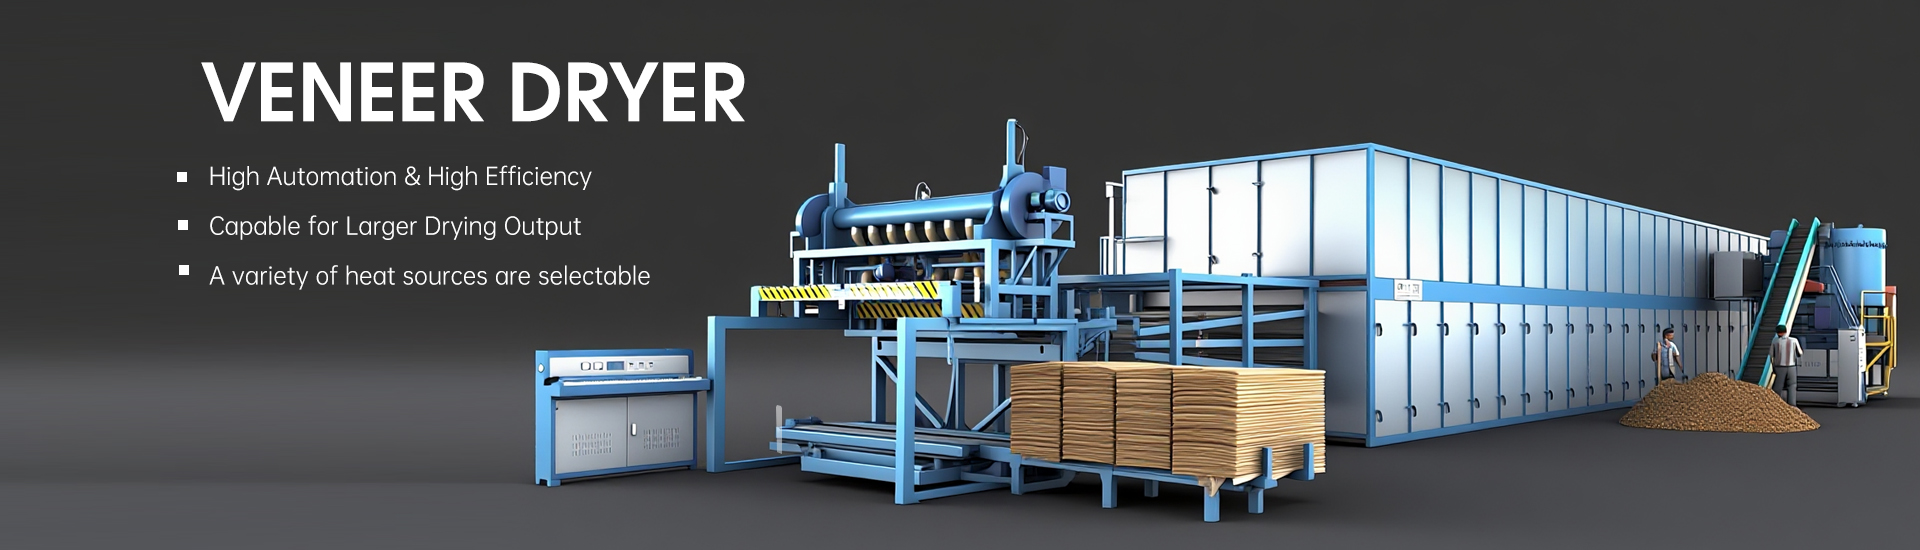
Почему сушка шпона неравномерна?
Неравномерная сушка шпона может снизить качество продукции, увеличить энергозатраты и замедлить производство. Некоторые листы выходят из сушилки слишком влажными, а другие становятся хрупкими из-за чрезмерного нагрева. Эта проблема часто указывает на различия в сырье, воздушном потоке, температуре или скорости подачи. В компании Shandong Shine Machinery мы считаем, что стабильная сушка начинается с понимания этих факторов.
Надёжный процесс сушки шпона — это не только удаление влаги. Он подготавливает каждый лист к склеиванию, горячему прессованию и дальнейшей обработке. Когда производители тщательно контролируют влажность, они могут сократить отходы и повысить эффективность производства. Так почему же сушка шпона неравномерна и что можно с этим сделать?
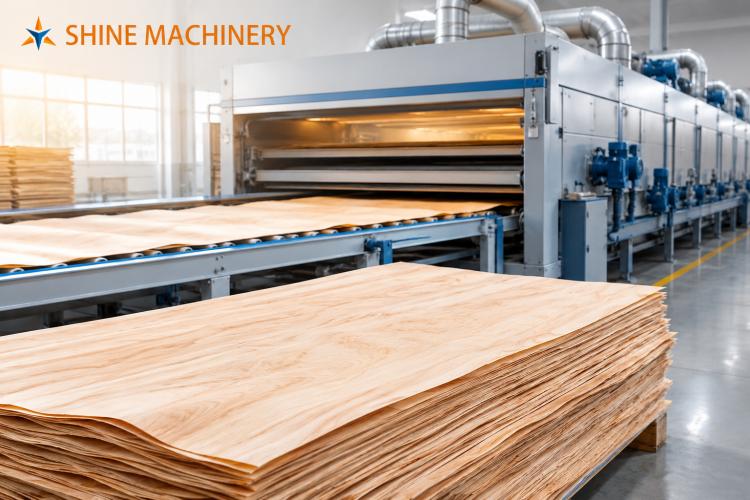
Что означает неравномерная сушка шпона?
Неравномерная сушка возникает, когда листы шпона достигают разного уровня влажности при одинаковых производственных условиях. Она также может происходить в пределах одного листа, оставляя одни участки более влажными, чем другие. Эти различия могут проявляться даже при непрерывной работе сушильной линии. Поэтому операторы должны проверять как отдельные листы, так и целые производственные партии.
Распространённые признаки неравномерной сушки
Часто проблемы с сушкой можно выявить, проверив шпон сразу после выхода из сушилки. Обратите внимание на следующие предупреждающие признаки:
Влажные пятна: Некоторые участки удерживают больше влаги, чем окружающая древесина.
Хрупкие кромки: Чрезмерная сушка делает некоторые участки ломкими и легко ломающимися.
Коробление или скручивание: Неравномерная потеря влаги создаёт внутреннее напряжение и изменяет форму листа.
Непостоянные показания влажности:Листы из одной партии показывают заметные различия.
Проблемы склеивания:Чрезмерная или недостаточная влажность может влиять на эффективность клея при производстве фанеры.
Более высокий процент брака:Больше листов требуют повторной сушки, сортировки или утилизации.
Эти симптомы часто проявляются вместе, но не всегда имеют одну общую причину. Например, влажный лист может указывать на слабый поток воздуха или чрезмерную скорость подачи. Хрупкие края, напротив, могут свидетельствовать о чрезмерном нагреве или неподходящем режиме сушки.
7 основных причин неравномерной сушки шпона
На то, как быстро шпон теряет влагу, влияет несколько факторов. Понимание их воздействия помогает операторам выявить реальную проблему вместо случайных регулировок.
1. Неравномерная начальная влажность
Свежеснятый шпон содержит воду, но его начальная влажность варьируется. Порода древесины, состояние бревна, время хранения и условия лущения — всё это влияет на распределение влаги. Даже листы из одного бревна могут поступать в сушилку с разным уровнем влажности.
Когда операторы смешивают очень влажные и относительно сухие листы, сушилка сталкивается с разными требованиями. Некоторым листам нужно больше времени для выделения воды, тогда как другие достигают целевого показателя раньше. Одна фиксированная настройка может не обеспечивать стабильный результат для каждого листа.
Как повысить стабильность:
Проверяйте начальный уровень влажности на репрезентативных образцах.
Разделяйте партии, когда различия во влажности становятся значительными.
По возможности группируйте шпон по породе древесины и толщине.
Избегайте ненужных задержек между лущением и сушкой.
Корректируйте параметры сушки в соответствии с фактическими условиями материала.
В нашей компании мы призываем производителей учитывать стабильность сырья прежде чем менять настройки оборудования. Хорошо организованный производственный процесс начинается ещё до того, как шпон попадает в сушилку.
2. Плохое распределение воздушного потока
Воздушный поток играет важную роль в сушке шпона. Горячий воздух передаёт тепло поверхности древесины и уносит выделившуюся влагу. Когда воздух достигает одних участков эффективнее, чем других, скорость сушки становится неравномерной.
Например, листы вблизи сильного потока воздуха могут высыхать быстрее, чем листы в зонах слабой циркуляции. Заблокированные воздушные каналы, загрязнённые фильтры, повреждённые вентиляторы и плохое распределение воздуха могут усугубить эту проблему.
Машина для сушки шпона нуждается в сбалансированном воздушном потоке для обеспечения стабильных результатов. Простое увеличение скорости вентилятора может не решить проблему. В некоторых случаях операторы должны выявить заблокированные каналы или устранить дисбаланс между различными секциями сушилки.
Практические шаги по устранению неисправностей:
Регулярно осматривайте вентиляторы, фильтры, воздуховоды и воздуховыпускные отверстия.
Проверяйте наличие необычного шума или вибрации от циркуляционных вентиляторов.
Сравнивайте показатели влажности в разных положениях сушилки.
Удаляйте скопления материала, препятствующие движению воздуха.
При сохранении проблем обратитесь к квалифицированным специалистам для проверки баланса воздушного потока.
Современная технология сушки может улучшить распределение воздуха по нескольким ярусам и зонам сушилки. Однако регулярное техническое обслуживание остаётся необходимым для надёжной работы.
3. Неравномерная температура по зонам сушилки
Температура влияет на то, как быстро вода покидает шпон. Чрезмерное тепло может ускорить высыхание поверхности, повысить хрупкость и способствовать возникновению дефектов качества. Недостаточное тепло может оставить некоторые листы слишком влажными на выходе из машины.
Непрерывная линия сушки часто использует несколько зон с различными рабочими условиями. Каждая зона по-своему способствует удалению влаги. Если одна зона работает вне своего заданного диапазона, весь процесс сушки может стать менее стабильным.
Различия температуры могут возникать из-за неисправных датчиков, неравномерного распределения тепла, проблем с горелкой или нестабильной подачи тепла. Операторы должны выяснить эти причины, прежде чем вносить значительные изменения температуры.
Как улучшить контроль температуры:
Записывайте показания температуры каждой зоны сушилки.
Сравните фактические показания с рекомендуемыми рабочими настройками.
Осмотрите датчики температуры и системы управления.
Проверьте систему нагрева на предмет нестабильной работы.
Постепенно регулируйте настройки зон и контролируйте результаты.
Правильная температура зависит от породы древесины, толщины шпона, начальной влажности и конструкции оборудования. Не существует единственной настройки, подходящей для каждой производственной линии.
4. Неправильная скорость подачи
Скорость конвейера определяет, как долго каждый лист остаётся внутри сушилки. Если линия движется слишком быстро, шпон может выйти до достижения целевой влажности. Если линия движется слишком медленно, некоторые листы могут пересохнуть, что приведёт к перерасходу энергии.
Проблемы становятся более заметными, когда производители меняют толщину шпона или перерабатывают более влажное сырьё. Настройка скорости, подходящая для одной партии, может не подойти для другой. Поэтому операторы должны рассматривать скорость подачи как часть комплексной стратегии сушки.
Рекомендуемые действия включают:
Измерьте влажность на выходе из сушилки.
Сравните результаты при различных скоростях конвейера.
Проверьте, не слипаются ли влажные листы при высокоскоростной работе.
Регулируйте скорость небольшими шагами, а не резкими изменениями.
Согласовывайте регулировки скорости с настройками температуры и воздушного потока.
Стабильная производственная скорость должна обеспечивать баланс между качеством сушки, производительностью и энергопотреблением. Более быстрая работа не означает автоматически более высокую производительность.
5. Различная толщина шпона и породы древесины
Не все листы шпона одинаково реагируют на тепло. Толстые листы обычно требуют иных условий сушки, чем тонкие. Породы древесины также различаются по плотности, структуре и движению влаги.
Когда операторы обрабатывают смешанные материалы без надлежащих регулировок, некоторые листы могут высыхать быстрее других. Это может происходить даже при стабильных воздушном потоке и температуре.
Например, настройка сушилки, рассчитанная на тонкий, легко высыхающий шпон, может не подходить для более толстых листов. Аналогично, плотная древесина может реагировать иначе, чем более лёгкая, при одинаковых условиях.
Чтобы уменьшить различия, связанные с материалом:
Регулярно измеряйте толщину шпона.
Разделяйте материалы, если их требования к сушке существенно различаются.
Установите подходящие рабочие рецепты для распространённых пород.
Записывайте результаты предыдущих производственных партий.
Перепроверяйте настройки всякий раз, когда меняется сырьё.
Эти шаги помогают операторам вносить обоснованные корректировки вместо того, чтобы полагаться на догадки. Они также способствуют более предсказуемому производству шпона.
6. Чрезмерная загрузка или плохая подача листов
То, как операторы подают шпон в сушилку, может влиять на воздушный поток и теплопередачу. Перекрывающиеся листы, неравномерные промежутки и неправильное выравнивание могут препятствовать равномерному достижению горячего воздуха до каждой поверхности.
Чрезмерная загрузка также может повышать нагрузку на системы нагрева и циркуляции. В результате некоторые участки могут высыхать медленнее, чем ожидалось.
Даже хорошо спроектированная машина не может компенсировать все проблемы подачи. Операторы должны соблюдать рекомендации производителя оборудования по загрузке и поддерживать стабильный поток материала.
Проверяйте эти пункты во время производства:
Подавайте листы в правильном направлении.
Предотвращайте ненужное перекрытие и неравномерные интервалы.
Содержите конвейерные пути в чистоте и без препятствий.
Проверяйте, плавно ли листы проходят через каждый участок.
Обеспечивайте равномерную загрузку по рабочей ширине.
Правильная практика подачи улучшает равномерность сушки и помогает машине работать ближе к её расчётной производительности.
7. Плохой контроль и мониторинг влажности
Сушилка может выглядеть работающей нормально, при этом выдавая нестабильные уровни влажности. Без надёжных измерений операторы могут пропустить ранние признаки проблемы.
Только визуальный осмотр не может выявить точное содержание влаги в каждом листе. Поверхность шпона может выглядеть сухой, но внутри сохранять избыточную влагу. Другой лист может казаться приемлемым, но становиться хрупким при обработке.
Мониторинг влажности даёт операторам более полную информацию для регулировки процесса сушки. В зависимости от производственной линии производители могут использовать портативные влагомеры, процедуры отбора проб или системы онлайн-измерения.
Практическая программа мониторинга должна включать:
Проверку репрезентативных листов из каждой производственной партии.
Измерение влажности в разных точках по рабочей ширине.
Запись результатов вместе с температурой и скоростью конвейера.
Сравнение показаний из разных зон сушилки или за разные периоды работы.
Исследование повторяющихся отклонений вместо исправления отдельных листов.
Онлайн-мониторинг может обеспечивать полезную обратную связь для управления процессом. Когда операторы связывают показания влажности с рабочими данными, они могут выявлять закономерности и принимать более обоснованные решения.
Как шаг за шагом диагностировать неравномерную сушку
Когда появляется неравномерная сушка, изменение нескольких настроек одновременно затрудняет поиск неисправности. Мы рекомендуем структурированный подход, который связывает видимые дефекты с измеримыми рабочими условиями.
Шаг 1: Определите характер картины
Сначала определите, затрагивает ли проблема отдельные листы, одну секцию сушилки или всю производственную партию. Проверьте, появляются ли влажные зоны постоянно на одной и той же стороне или в одном и том же положении.
Эта информация может помочь отличить проблемы с материалом от проблем с воздушным потоком или оборудованием.
Шаг 2: Измерьте содержание влаги
Отберите репрезентативные образцы на выходе из сушилки. Измерьте несколько листов, а не полагайтесь на одно показание. Запишите результаты и сравните их с вашими производственными требованиями.
Целевое содержание влаги зависит от предполагаемого применения, клеевой системы, породы древесины и условий производства. Всегда следуйте спецификациям для вашего продукта.
Шаг 3: Проанализируйте рабочие данные
Проверьте температуру, скорость конвейера, работу вентиляторов и доступные измерения влажности. Сравните текущие показания со стабильными производственными записями. Ищите изменения, произошедшие примерно в то время, когда началась проблема.
Например, внезапное увеличение количества влажных листов может совпадать с изменением сырья или снижением воздушного потока.
Шаг 4: Изменяйте по одной переменной за раз
Вносите контролируемые корректировки и наблюдайте за результатами. Одновременное изменение температуры, скорости и воздушного потока затрудняет определение эффективного решения.
Выделите достаточно производственного времени для оценки каждого изменения. Записывайте как настройки, так и полученные измерения влажности.
Шаг 5: Подтвердите результаты
Продолжайте отбор проб после корректировки. Проверьте, уменьшается ли колебание влажности по листам и партиям. Также осмотрите шпон на хрупкость, растрескивание и коробление.
Успешная корректировка должна повысить стабильность, не создавая новых проблем с качеством.
Как более совершенная технология сушки может повысить стабильность?
Продуманная конструкция сушилки помогает производителям более эффективно управлять температурой, воздушным потоком и перемещением материала. Однако оптимальное решение зависит от производственной мощности, сырья, доступности топлива и требований к продукции.
В Shandong Shine Machinery мы считаем, что производителям следует оценивать всю систему сушки, а не сосредотачиваться на одном компоненте. Стабильные результаты зависят от взаимодействия конструкции оборудования, настроек процесса и ежедневной эксплуатации.
Сбалансированная циркуляция воздуха
Хорошо спроектированная система циркуляции воздуха распределяет тепло более равномерно по зоне сушки. Это уменьшает различия между листами, проходящими через разные позиции. Регулярное техническое обслуживание помогает сохранять этот баланс с течением времени.
Зональный контроль температуры
Независимое управление по зонам сушилки позволяет операторам адаптировать условия на разных стадиях сушки. Эта гибкость помогает управлять удалением влаги, не подвергая каждый лист одинаковым условиям на протяжении всего процесса.
Надежный контроль влажности
Измерение влажности помогает операторам выявлять недосушку и пересушку до того, как эти проблемы затронут более крупные партии. Онлайн-мониторинг обеспечивает непрерывную обратную связь, а ручной отбор проб остается практичным вариантом для небольших производств.
Энергоэффективная работа
Ресурсоэффективная система сушки удаляет влагу без излишних затрат тепла и времени обработки. Сбалансированный воздушный поток, подходящие рабочие настройки, эффективная изоляция и равномерная подача способствуют лучшему использованию энергии.
Производителям следует оценивать энергопотребление наряду с качеством продукции и объемом производства. Наименьшее энергопотребление в час не всегда означает наименьшую стоимость на единицу годного листа.
Распространенные ошибки, которых следует избегать
Некоторые методы устранения неполадок могут усугубить неравномерность сушки. Прежде чем менять производственные настройки, обратите внимание на эти распространенные ошибки.
Немедленное повышение температуры:Более высокая температура может усилить пересушку, не устранив плохой воздушный поток.
Чрезмерное замедление конвейера:Более длительное время сушки может приводить к перерасходу энергии и повреждению уже высушенных листов.
Игнорирование различий в сырье:Разные породы и толщины могут требовать разных условий обработки.
Проверка только нескольких листов:Малые выборки могут не выявить важные отклонения по ширине производства.
Пренебрежение техническим обслуживанием:Загрязнённые фильтры, изношенные компоненты и нестабильные вентиляторы могут снижать эффективность сушки.
Одновременное изменение нескольких настроек:Множественные корректировки затрудняют выявление фактической причины.
Вместо этого используйте измерения, записи о техническом обслуживании и контролируемые испытания для обоснования каждого решения. Такой подход помогает вашей команде решать повторяющиеся проблемы, а не бороться с одними и теми же симптомами каждый день.
Часто задаваемые вопросы
Почему одна сторона шпона высыхает быстрее другой?
Неравномерный воздушный поток, неравномерное распределение тепла или различия в толщине листа могут приводить к тому, что одна сторона высыхает быстрее. Проверьте показатели влажности по всей рабочей ширине и осмотрите систему циркуляции.
Может ли высокая температура вызвать неравномерную сушку шпона?
Да. Чрезмерная температура может ускорить потерю влаги на некоторых участках и повысить риск хрупкости или других дефектов. Однако низкая температура также может оставлять листы слишком влажными. Операторам следует учитывать температуру наряду с потоком воздуха, влажностью и скоростью конвейера.
Как узнать, не слишком ли влажный мой шпон?
Измерьте содержание влаги подходящим влагомером и сравните результаты со спецификациями вашего производства. Только визуальный осмотр не может подтвердить, достиг ли лист целевого уровня влажности.
Гарантирует ли более совершенная сушилка равномерное содержание влаги?
Ни одна машина не может гарантировать идеальные результаты при любых рабочих условиях. Конструкция оборудования, колебания свойств сырья, техническое обслуживание и управление процессом — всё это влияет на конечный результат. Подходящая сушилка облегчает стабильную работу, если операторы используют её правильно.
Как производители могут снизить затраты на сушку шпона?
Начните с сокращения повторной сушки, пересушивания и предотвратимых потерь материала. Поддерживайте стабильные рабочие условия, контролируйте содержание влаги и держите системы нагрева и циркуляции в хорошем состоянии.
Заключение: считайте каждый лист
Неравномерная сушка шпона редко возникает из-за одного фактора. Начальная влажность, порода древесины, толщина листа, воздушный поток, температура, скорость подачи и мониторинг — всё это влияет на конечный результат. Когда производители понимают эти взаимосвязи, они могут повысить качество, не прибегая к ненужному повышению температуры или увеличению времени сушки.
В Shandong Shine Machinery мы понимаем, что каждый забракованный лист означает потерю материала, энергии и производственного времени. Наша цель — помочь производителям достичь стабильных показателей сушки с помощью подходящего оборудования и практичного управления процессом. Если вы планируете новую линию сушки или модернизируете существующую, свяжитесь с нашей командой, чтобы обсудить ваши производственные требования и найти подходящее решение.